- Bahay
- Tungkol sa Amin
- Mga produkto
- Mga Bahagi ng Powder Metallurgy
- Mga Bahagi ng Shock Absorber Stamping
- Mga Bahagi ng Goma ng Shock Absorber
- Mga Bahaging Plastic ng Shock Absorber
- Shock Absorber Piston Rod
- Shock Absorber Coil Spring
- Sliding DU Bushing
- Mga Pangkabit ng Shock Absorber
- Tubong Bakal
- Kumpletong Shock Absorbers
- Shock Absorber Component Manufacturing at Testing Equipment
- Balita
- I-download
- Magpadala ng Inquiry
- Makipag-ugnayan sa Amin
Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Mga produkto
Nagbibigay kami ng mga full-category na bahagi ng shock absorber, kabilang ang mga piston, stamping, rubber seal, piston rod, spring, at self-developed na banding/grooving machine.
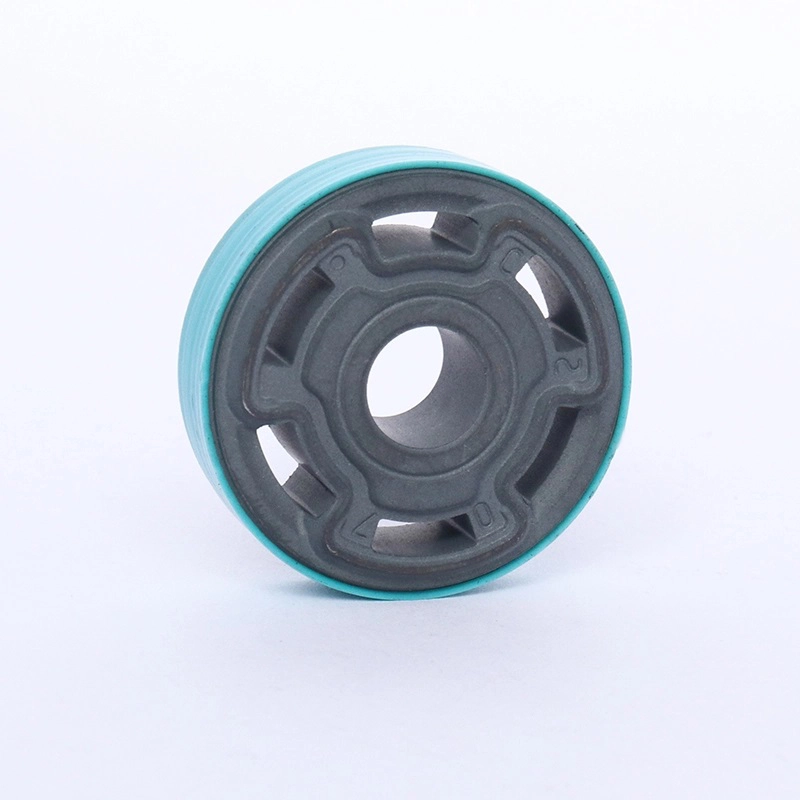

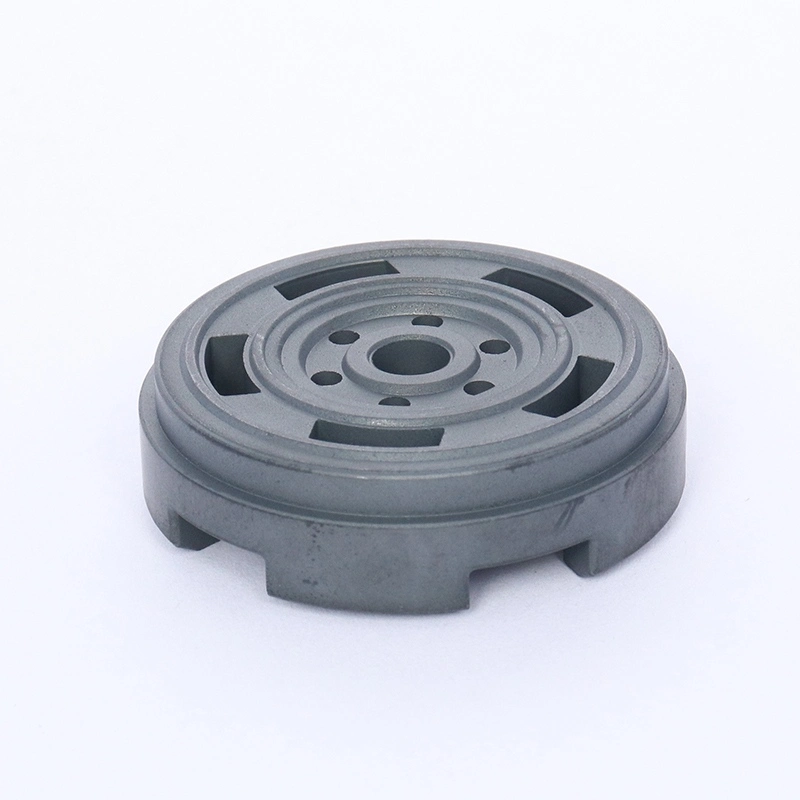


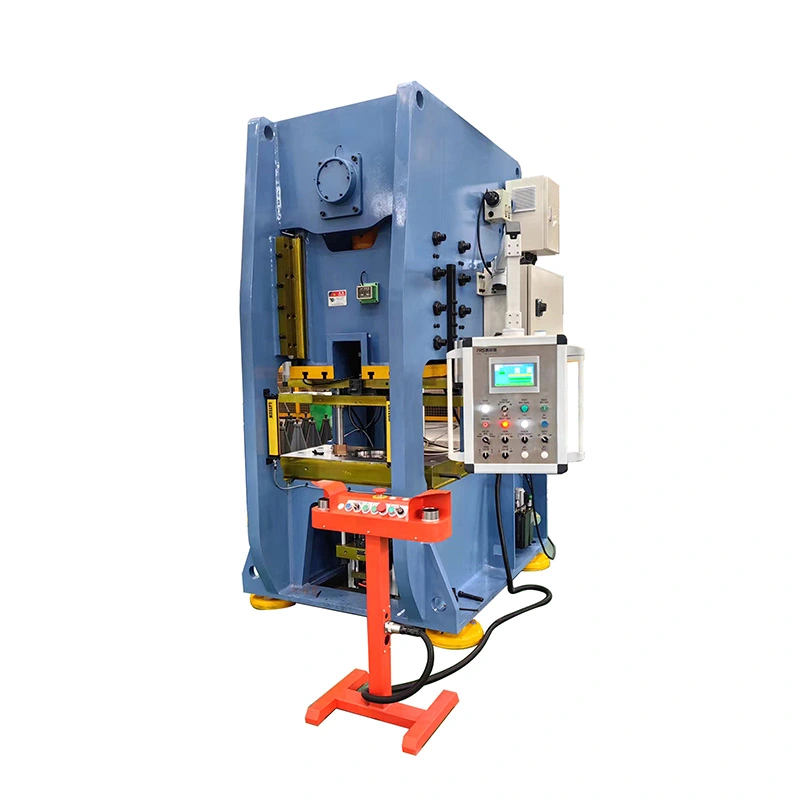
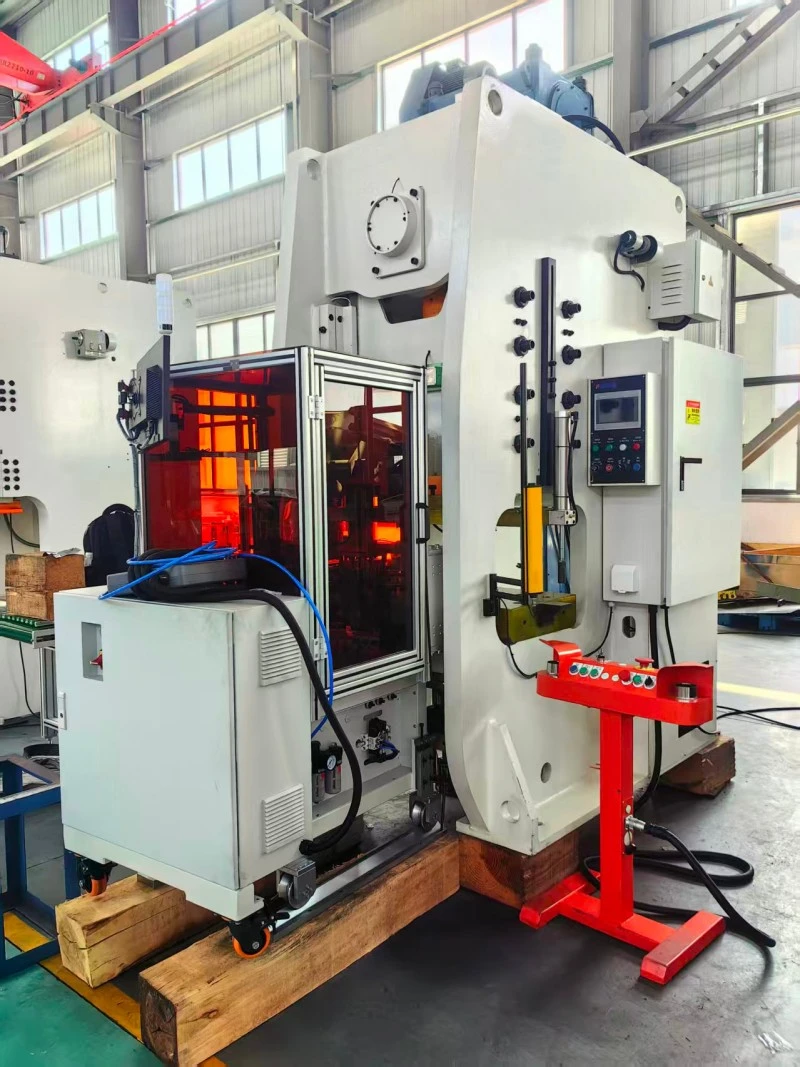
Ganap na Awtomatikong Powder Metallurgy Parts Sizing Press
Ang Fully Automatic Powder Metallurgy Parts Sizing Press na binuo ng XIAYI ay idinisenyo para sa precision post-sintering dimensional correction ng powder metallurgy components. Pagkatapos ng sintering, ang mga bahagi ng PM ay maaaring makaranas ng mga pagbabago sa dimensyon o bahagyang deformation na dulot ng thermal shrinkage at ang proseso ng sintering. Inilalapat ng kagamitang ito ang kontroladong sizing pressure upang itama ang panloob na diameter, panlabas na diameter at taas ng bahagi, na tumutulong na mapabuti ang dimensional tolerance, coaxiality at surface finish.
AngGanap na Awtomatikong Powder Metallurgy Parts Sizing Pressay isang 800 kN mechanical sizing press na partikular na binuo para sa post-sintering powder metallurgy applications. Gumagamit ito ng matibay na welded steel frame, isang walong mukha na long-guided na slide, pneumatic dry friction clutch-brake at hydraulic overload na proteksyon upang magbigay ng matatag na mga kondisyon sa pagbuo sa panahon ng paulit-ulit na produksyon.
Ang makina ay kinokontrol ng Siemens PLC at MCGS HMI touch screen, na may jog, single-stroke at tuluy-tuloy na operating mode. Ang mga interface ng pag-automate ay nakalaan para sa mga sistema ng pagpapakain at pagbabawas, na nagpapahintulot sa kagamitan na gumana sa mga manipulator ng MA Series o mga robot ng RA Series para sa awtomatikong pag-load, pagpapalaki at pagbabawas.
Mga Tamang Dimensyon Pagkatapos ng Sintering
Ang sintering ay mahalaga para sa pagbuo ng mga kinakailangang mekanikal na katangian ng mga bahagi ng metalurhiya ng pulbos, ngunit maaaring mangyari ang mga pagbabago sa dimensyon sa panahon ng proseso. Para sa mga bahagi na may mahigpit na mga kinakailangan sa dimensyon, maaaring kailanganin ang isang pangalawang pagpapalaki ng operasyon.
Tamang Inner at Outer Diameter
Inilalapat ng FSE-80 ang kinokontrol na mekanikal na presyon sa mga na-sinter na bahagi upang itama ang mga dimensional na paglihis sa panloob at panlabas na mga diameter. Ito ay partikular na kapaki-pakinabang para sa mga bushings, bearings, shock absorber piston at iba pang mga bahagi kung saan ang dimensional na katumpakan ay nakakaapekto sa pagganap ng pagpupulong.
Kontrolin ang Taas ng Bahagi
Ang proseso ng sizing ay maaari ding itama ang mga pagkakaiba-iba ng taas na dulot ng sintering. Sa pamamagitan ng pagkontrol sa posisyon ng upper at lower tooling, maaaring ilapit ng makina ang taas ng bahagi sa kinakailangang detalye.
Pagbutihin ang Dimensional Consistency
Ang paulit-ulit na pagpapalaki sa ilalim ng mga kinokontrol na kundisyon ay nakakatulong na bawasan ang pagkakaiba-iba ng dimensional sa pagitan ng mga indibidwal na bahagi. Ginagawa nitong angkop ang proseso para sa mataas na dami ng produksyon kung saan ang mga pare-parehong dimensyon ay kinakailangan para sa downstream na pagpupulong.
Idinisenyo para sa mga Post-Sintering Parts
Hindi tulad ng powder compaction press, ang makinang ito ay hindi bumubuo ng maluwag na metal na pulbos sa isang berdeng compact. Ito ay ginagamitpagkatapos ng sinteringupang itama ang mga sukat ng isang na-sinter na bahagi ng PM.
Posisyon sa Proseso ng PM
Ang isang karaniwang proseso ng paggawa ng metalurhiya ng pulbos ay:
Paghahanda ng Powder → Powder Compaction → Green Compact → Mesh Belt Sintering → Post-Sintering Sizing → Inspection → Kasunod na Assembly o Processing
Ang pagpapalaki ng operasyon samakatuwid ay maaaring isama sa isang umiiral na linya ng produksyon ng PM sa halip na gamitin bilang isang standalone na proseso ng pagbuo.
Angkop para sa mga Sintered na Bahagi
AngGanap na Awtomatikong Powder Metallurgy Parts Sizing Pressay angkop para sa mga bahagi na nakumpleto ang proseso ng sintering ngunit nangangailangan ng karagdagang dimensional na pagwawasto. Maaari itong i-configure para sa mga bahagi na may mga panloob na butas, panlabas na diameter, iba't ibang taas at multi-step na istruktura.
800 kN Sizing Force
Ang FSE-80 ay nagbibigay ng pinakamataas na puwersa ng pagpapalaki ng800 kN, na may maximum na sizing stroke na 4 mm at slide stroke na 140 mm.
Kinokontrol na Sizing Stroke
Ang maximum na pressing stroke ay 4 mm, na ginagawang angkop ang makina para sa kinokontrol na pagwawasto ng dimensyon kaysa sa malakihang pagbuo ng materyal. Ang sizing force ay maaaring ilapat sa loob ng working range ayon sa mga katangian at dimensional na kinakailangan ng sintered na bahagi.
Bilis ng Produksyon
Ang theoretical slide stroke rate ay 40–75 S.P.M., habang ang aktwal na sizing working rate ay humigit-kumulang20–35 S.P.M.
Ang aktwal na output ay depende sa component geometry, die configuration, loading method, sizing requirements at automation level.
Bago pumili ng kagamitan, maaaring suriin ng XIAYI ang pagguhit ng bahagi ng customer at magrekomenda ng angkop na puwersa ng sukat, istraktura ng mamatay at mga parameter ng proseso.
Matibay na Istraktura para sa Paulit-ulit na Pagsusukat
Ang pagkakapare-pareho ng dimensyon ay lubos na nakasalalay sa katigasan at katumpakan ng paggabay ng pindutin.
Ang FSE-80 ay gumagamit ng weldedQ235B steel plate framena sumasailalim sa vibration aging stress relief bago ang heavy machining. Ang prosesong ito ay nakakatulong na mabawasan ang panloob na stress sa istraktura ng makina.
Eight-Face Slide Guidance
Ang slide ay gumagamit ng isang walong mukha na mahabang istraktura ng gabay upang mabawasan ang angular na pagpapalihis sa panahon ng pagpindot. Nakakatulong ang matatag na paggabay sa slide na mapanatili ang relatibong posisyon sa pagitan ng upper punch, die at lower punch sa panahon ng paulit-ulit na pagpapatakbo ng sizing.
Stress-Relieved Machine Frame
Ang welded frame ay sumasailalim sa vibration aging treatment bago ang machining. Nakakatulong ito na mapabuti ang katatagan ng istruktura at nagbibigay ng matibay na pundasyon para sa paulit-ulit na pagpapalaki ng sukat.
Proteksyon para sa Die Set
Binabawasan ng matatag na gabay sa makina ang hindi kinakailangang paggalaw sa pagitan ng mga bahagi ng tooling sa panahon ng sizing cycle. Nakakatulong ito na mapanatili ang katumpakan ng sizing at maaari ding mabawasan ang hindi pantay na pagkarga sa set ng die.
Proteksyon sa Kaligtasan para sa Press at Tooling
Ang mga pagpapatakbo ng pagpapalaki ay nangangailangan ng maaasahang proteksyon para sa parehong mga operator at tooling. Ang makina ay may kasamang mekanikal, pneumatic at electrical na mga function sa kaligtasan upang suportahan ang tuluy-tuloy na produksyon.
Proteksyon ng Clutch at Preno
Ang pneumatic dry combination clutch-brake ay gumagamit ng dual-loop double-valve control. Nagbibigay ito ng kontroladong pagsisimula at paghinto ng pangunahing slide sa panahon ng produksyon.
Hydraulic Overload Protection
Ang isang built-in na hydraulic overload protection unit ay maaaring maglabas ng pressure kapag nagkaroon ng abnormal na overload. Nakakatulong ito na protektahan ang istraktura ng press at die set mula sa labis na pagkarga.
Kaligtasan ng Operator
Ang makina ay maaaring nilagyan ng apat na antas na proteksyon ng light curtain, two-hand synchronous operation, double-stroke detection at emergency stop interlock.
Ang isang silindro ng balanse ay nakakatulong din na kontrahin ang bigat ng slide at bawasan ang epekto sa panahon ng pagbabalik ng stroke.
Digital Control at Pagsubaybay sa Proseso
AngGanap na Awtomatikong Powder Metallurgy Parts Sizing Pressgumagamit ng Siemens PLC na may MCGS touch-screen na HMI para magbigay ng sentralisadong pagpapatakbo at pagsubaybay ng makina.
Tatlong Operating Mode
Sinusuportahan ng control system ang jog, single-stroke at tuluy-tuloy na operating mode. Nagbibigay-daan ito sa mga operator na pumili ng naaangkop na mode sa panahon ng pag-setup, pagsubok, pagsasaayos ng tool at normal na produksyon.
Digital Parameter Display
Maaaring ipakita ang taas ng die na may a0.1 mm na pagbabasa. Maaaring subaybayan ng mga operator ang mga pangunahing kondisyon ng makina at ayusin ang mga parameter ng pagpapatakbo sa pamamagitan ng HMI.
Pagsubaybay sa Produksyon at Fault
Sinusuportahan ng control system ang pagbibilang ng piraso, pagsubaybay sa anggulo ng crank at pag-log ng alarma ng kasalanan. Ang mga nakareserbang I/O port ay magagamit din para sa koneksyon sa panlabas na pagpapakain, pagbabawas at mga sistema ng inspeksyon.
Variable na Bilis ng Produksyon
Gumagamit ang pangunahing motor ng variable frequency drive, na nagbibigay-daan sa stepless adjustment ng slide stroke rate sa loob ng naaangkop na operating range.
Mga Opsyon sa Die para sa Iba't ibang Bahagi
Ang karaniwang hanay ng die ayU1/L1, habang ang mga configuration ng U1/L2 at U2/L2 ay available para sa mas kumplikadong mga bahagi.
Karaniwang U1/L1 Configuration
Ang karaniwang configuration ay angkop para sa mga karaniwang post-sintering sizing application kung saan ang component structure ay hindi nangangailangan ng karagdagang punch movements.
Mga Multi-Level Die Structure
Maaaring mapili ang mga configuration ng U1/L2 at U2/L2 die para sa mas kumplikadong mga bahagi na nangangailangan ng iba't ibang paggalaw sa itaas o ibabang suntok.
Hydraulic Core Rod
Ang isang hydraulic core rod ay magagamit para sa mga bahagi na nangangailangan ng kontroladong internal-hole sizing. Ang pagpipiliang ito ay partikular na kapaki-pakinabang para sa mga bushings, shock absorber piston at iba pang mga bahagi na may stepped internal structures.
Adjustable Lower Punch
Ang mas mababang taas ng pagbuga ng suntok at posisyon ng pagpindot ay maaaring manu-manong ayusin sa loob ng tinukoy na hanay. Ang taas ng core rod ay maaari ding iakma upang tumugma sa iba't ibang dimensyon ng bahagi.
FSE-80MJ Die-Set Parameter
| item | Yunit | FSE-80MJ |
| Uri ng Die Set | — | U1/L1 |
| Opsyonal na Set ng Die | — | U1/L2, U2/L2 |
| Uri ng Middle Die Plate | — | Naayos na |
| Upper Punch Plate Bearing Force | kN | 800 |
| Middle Die Plate Bearing Force | kN | 800 |
| Lower Punch Plate Bearing Force | kN | 800 |
| Pagsasaayos ng Lower Punch Ejection | mm | 0–40 |
| Pagsasaayos ng Lower Punch Press | mm | 0–40 |
| Pagsasaayos ng Taas ng Core Rod | mm | 0–80 |
| Core Rod Plate Bearing Force | kN | 120 |
| Tool Kit ng Pagsasaayos | Itakda | 1 |
Awtomatikong Naglo-load at Nagbaba
Ang karaniwang makina ay maaaring gumana nang may manu-manong pag-load at pagbabawas, habang ang mga opsyon sa automation ay magagamit para sa mga customer na nangangailangan ng mas mataas na kahusayan sa produksyon.
Awtomatikong Pagpapakain
Ang isang rotary automatic feeding unit ay maaaring isama sa makina upang ilipat ang mga sintered na bahagi sa sizing die. Maaaring magdagdag ng sensor ng pag-detect ng maling feed para matukoy ang mga abnormal na kondisyon ng paglo-load.
Paglilinis ng Bahagi
Maaaring mag-install ng air-blow cleaning unit upang alisin ang natitirang pulbos o mga particle mula sa workpiece pagkatapos sukatin.
Paghawak ng Robot
Maaaring gamitin ang mga manipulator ng MA Series at mga robot ng RA Series para sa awtomatikong pag-load at pag-unload ng workpiece. Nagbibigay-daan ito sa press na gumana bilang bahagi ng tuluy-tuloy na automated production cell.
Proseso ng Paggawa
Ang proseso ng pagpapalaki ay nakumpleto sa pamamagitan ng isang kinokontrol na pagkakasunud-sunod mula sa pag-load hanggang sa paglabas.
Hakbang 1: Naglo-load ng Workpiece
Ang mga sintered powder metallurgy na bahagi ay nakaposisyon sa sizing die nang manu-mano o sa pamamagitan ng isang awtomatikong manipulator.
Hakbang 2: I-slide Pababa at Pag-size
Ang itaas na suntok ay gumagalaw pababa kasama ang pangunahing slide at inilalapat ang kinokontrol na presyon upang itama ang mga kinakailangang dimensyon, kabilang ang panloob na butas, panlabas na diameter at taas ng bahagi.
Hakbang 3: Pagbuo ng Dwell
Ang isang maikling panahon ng tirahan ay nagbibigay-daan sa inilapat na presyon upang patatagin ang workpiece at tumutulong na ma-optimize ang katumpakan ng dimensional at kalidad ng ibabaw.
Hakbang 4: Slide Return
Ang pangunahing slide ay babalik sa kanyang posisyon sa bahay pagkatapos makumpleto ang pagpapalaki ng sukat.
Hakbang 5: Ejection
Itinataas ng lower punch mechanism ang sized component mula sa die cavity.
Hakbang 6: Pag-unload ng Workpiece
Ang natapos na bahagi ay maaaring alisin nang manu-mano o sa pamamagitan ng isang robot gripper. Maaaring alisin ng opsyonal na air-blow cleaning system ang natitirang pulbos o mga particle bago ang susunod na proseso.
Hakbang 7: Susunod na Ikot
Ang makina ay bumalik sa posisyon ng paglo-load at magsisimula sa susunod na sizing cycle para sa tuluy-tuloy na produksyon.
Pangunahing Teknikal na Pagtutukoy
| item | Yunit | FSE-80 |
| Pinakamataas na Lakas ng Pagsusukat | kN | 800 |
| Max Pressing Stroke | mm | 4 |
| Slide Stroke | mm | 140 |
| Theoretical Slide Stroke Rate | S.P.M | 40–75 |
| Aktwal na Sizing Working Rate | S.P.M | 20–35 |
| Pagsasaayos ng Taas ng Slide | mm | 80 |
| Max Sizing Workpiece Haba | mm | 50 |
| Pangunahing Motor Power | kW | 7.5 |
| Power Supply | — | AC380V / 50Hz |
| Kontrolin ang Boltahe | V | AC220 / DC24 |
| Kabuuang Timbang na may Die Set | T | 8.7 |
| Pangkalahatang Dimensyon D×W×H | mm | 2000 × 1500 × 2900 |
Lubrication at Pneumatic System
Ang maaasahang pagpapadulas at suplay ng hangin ay mahalaga para sa pagpapanatili ng matatag na operasyon sa mahabang panahon ng produksyon.
Sentralisadong Lubrication
Gumagamit ang makina ng isang progresibong sentralisadong sistema ng pagpapadulas ng grasa na may awtomatikong pag-andar ng alarma para sa pagbara ng linya ng langis. Tinutulungan nito ang mga operator na matukoy ang mga problema sa pagpapadulas bago sila magresulta sa hindi kinakailangang downtime.
Pneumatic Air Treatment
Gumagamit ang pneumatic system ng filter-regulator-lubricator assembly sa air inlet at may kasamang low-air-pressure alarm.
Mga Karaniwang Bahagi ng Pneumatic
Maaaring gamitin ng mga pangunahing bahagi ng pneumaticAIRTAC o SMCmga bahagi, na nagbibigay ng standardized na mga opsyon sa pagpapalit at mas madaling pagpapanatili.
Mga Aplikasyon ng Powder Metalurgy
AngGanap na Awtomatikong Powder Metallurgy Parts Sizing Pressay angkop para sa post-sintering dimensional correction ng iba't ibang bahagi ng PM.
Mga Shock Absorber Piston
Ang mga piston ng automotive at motorcycle powder metallurgy shock absorber ay maaaring mangailangan ng tumpak na mga panloob at panlabas na sukat pagkatapos ng sintering. Ang proseso ng sizing ay nakakatulong na itama ang mga paglihis ng dimensional na nauugnay sa sintering bago ang kasunod na pagproseso o pagpupulong.
Bearings at Bushings
Ang iron-based at copper-based na oil-impregnated bearings at bushings ay maaaring iproseso para sa dimensional correction ng kanilang panloob at panlabas na mga ibabaw.
Mga Gear at Cam
Maaaring gumamit ng post-sintering sizing ang mga sintered PM gears, cams at iba pang structural component para mapahusay ang dimensional consistency kung kinakailangan.
Mga Bahagi ng Multi-Step na PM
Para sa mga bahagi na may mga stepped na istraktura o panloob na mga tampok, ang mga opsyonal na multi-level die set at hydraulic core rod configuration ay maaaring mapili ayon sa bahagi ng pagguhit.
Pagsasama sa isang Linya ng Produksyon ng PM
Ang sizing machine ay maaaring konektado sa upstream at downstream powder metallurgy equipment upang lumikha ng tuluy-tuloy na daloy ng trabaho sa produksyon.
Koneksyon sa Compaction Equipment
Maaaring gamitin ang makina pagkatapos ng powder compaction press at mesh belt sintering furnace. Ang mga berdeng compact ay unang pinindot at sini-sinter bago pumasok sa proseso ng pag-size pagkatapos ng sintering.
Automated Part Transfer
Ang mga manipulator ng MA Series o mga robot ng RA Series ay maaaring maglipat ng mga bahagi sa pagitan ng mga yugto ng produksyon, na binabawasan ang manu-manong paghawak at tumutulong na i-synchronize ang mga oras ng pag-ikot ng makina.
Inspeksyon at Pag-uuri
Maaaring magdagdag ng istasyon ng inspeksyon ng workpiece at istasyon ng pag-uuri ng tapos na bahagi kapag nangangailangan ang produksyon ng awtomatikong pagsusuri at pag-uuri ng kalidad.
Ang isang tipikal na automated na daloy ng produksyon ay maaaring i-configure bilang:
Powder Compaction → Green Compact Handling → Mesh Belt Sintering → Sizing → Inspection → Sorting
Opsyonal na Configuration
Ang iba't ibang bahagi ay nangangailangan ng iba't ibang antas ng tooling at automation. Nagbibigay ang XIAYI ng mga opsyonal na module ayon sa produkto at mga kinakailangan sa produksyon ng customer.
Mga Opsyon sa Set ng Die
Kasama sa mga available na die configuration ang U1/L2 at U2/L2. Available din ang hydraulic core rod assembly at bi-directional controlled upper-punch balance cylinder para sa mga partikular na istruktura ng bahagi.
Pindutin ang Function Options
Ang press ay maaaring nilagyan ng rotary automatic feeding unit, mis-feed detection sensor, workpiece air-blow cleaning unit, double-stroke detection at awtomatikong die-height adjustment module.
Mga Pagpipilian sa Automation
Maaaring kasama sa automation ang mga manipulator ng MA Series, mga robot ng RA Series, mga istasyon ng inspeksyon ng workpiece at mga istasyon ng pag-uuri ng tapos na bahagi. Ang makina ay maaari ding ikonekta sa isang powder compacting press at mesh belt sintering furnace.
Ang makina ay nakakatugonGB/T 10924-2009atGB27607-2011pindutin ang mga pamantayan at sumusuporta sa mga kinakailangan sa sertipikasyon ng CE.
Paghahatid, Pag-install at Serbisyo
Bago ipadala, ang bawat makina ay sumasailalim sa no-load at load testing upang i-verify ang mekanikal, elektrikal at control-system na operasyon.
Dokumentasyon
Kasama sa karaniwang pakete ng dokumentasyon ang manual ng pagpapatakbo, mga de-koryenteng guhit at listahan ng mga ekstrang bahagi.
Pag-install at Pagsasanay
Ang XIAYI ay nagbibigay ng on-site installation at commissioning ng mga engineer kapag kinakailangan. Sinasaklaw ng pagsasanay ng operator ang pagpapatakbo ng makina, pagpapalit ng die-set, setting ng parameter, pag-troubleshoot at pagpapanatili ng maraming antas.
Warranty at Suporta sa Teknikal
Ang karaniwang panahon ng warranty ay12 buwan. Sa panahon ng warranty, ang mga pagkabigo na nauugnay sa kalidad ay tumatanggap ng tugon sa loob nito4 na oras, na may on-site na suporta sa loob2 arawkapag kailangan.
Nagbibigay din ang XIAYI ng panghabambuhay na suplay ng ekstrang bahagi at teknikal na konsultasyon.
Suporta sa Proseso at Tooling
Para sa mga bagong proyekto, maaaring magbigay ang mga customer ng mga component drawing upang mairekomenda ng XIAYI ang naaangkop na hanay ng die, lakas ng sukat at mga parameter ng proseso bago ang produksyon ng kagamitan.
Mga Madalas Itanong
Ano ang pagkakaiba sa pagitan ng sizing press at powder compaction press?
Ang isang compaction press ay bumubuo ng metal powder sa isang berdeng compact bago sintering. Itinutuwid ng sizing press ang mga dimensyon ng mga sintered parts pagkatapos ng sintering.
Maaari bang ang proseso ng FSE-80 ay tumapak sa mga piston ng shock absorber?
Oo. Sinusuportahan ng FSE-80 ang mga configuration ng die na U1/L1, U1/L2 at U2/L2, na may mga opsyon sa hydraulic core rod para sa mga kumplikadong panloob na istruktura.
Maaari bang awtomatikong gumana ang makina?
Oo. Ang awtomatikong pagpapakain, mga manipulator ng MA Series, mga robot ng RA Series, inspeksyon at mga sistema ng pag-uuri ay maaaring isama ayon sa mga kinakailangan sa produksyon.
Ano ang mga kinakailangan sa kapangyarihan at hangin?
Ang karaniwang power supply ay AC380V / 50Hz, at ang inirerekomendang air pressure ay 0.6–0.8 MPa. Ang naaangkop na ambient temperature ay -10°C hanggang 50°C.
Ano ang maximum na puwersa ng pagpapalaki?
Ang FSE-80 ay nagbibigay ng pinakamataas na puwersa ng pagpapalaki ng800 kN, na may maximum pressing stroke na 4 mm at aktwal na sizing working rate na 20–35 S.P.M.
Ano ang lead time at MOQ?
Ang karaniwang paghahatid ay humigit-kumulang40–55 araw ng trabaho, habang ang mga naka-customize na configuration sa pangkalahatan ay nangangailangan ng 55–70 araw ng trabaho. Ang MOQ ay1 unit.
Anong suporta sa pagpapanatili ang ibinibigay ng XIAYI?
Ang XIAYI ay nagbibigay ng mga manwal sa pagpapatakbo, mga de-koryenteng guhit, mga ekstrang bahagi, pag-install at pagkomisyon, pagsasanay sa operator at teknikal na suporta. Ang karaniwang panahon ng warranty ay12 buwan.
Kaugnay na Kategorya
- Mga Bahagi ng Powder Metallurgy
- Mga Bahagi ng Shock Absorber Stamping
- Mga Bahagi ng Goma ng Shock Absorber
- Mga Bahaging Plastic ng Shock Absorber
- Shock Absorber Piston Rod
- Shock Absorber Coil Spring
- Sliding DU Bushing
- Mga Pangkabit ng Shock Absorber
- Tubong Bakal
- Kumpletong Shock Absorbers
- Shock Absorber Component Manufacturing at Testing Equipment
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
No.209 Lane 520 Tongning Rd,Qianjiang Street,Jiangbei District, Ningbo City, Zhejiang Province, China
-
Tel
-
Email
Kumuha ng Pinasadyang Quote para sa Iyong Mga Bahagi ng Shock Absorber
Bakit Pinipili ng Mga Pandaigdigang Mamimili ang Ningbo Xiayi:
✓ IATF 16949 Certified — Ang rate ng depekto ay mahigpit na kinokontrol sa ibaba 0.1%.
✓ Full-Category Supply — Mga piston, rod, spring, stamping at rubber parts.
✓ Suporta sa R&D — Mga custom na powder metallurgy formula at 7-10 araw na mabilis na prototyping.
✓ Proven Capacity — 50 milyong core piston na ginawa taun-taon para sa mga pandaigdigang OEM.
Handa nang magsimula? Kumpletuhin ang form sa ibaba at tutugon ang aming engineering team sa loob ng 24 na oras na may custom na rekomendasyon.
Kaugnay na Mga Produkto



Mga Rekomendasyon sa Balita