- Bahay
- Tungkol sa Amin
- Mga produkto
- Mga Bahagi ng Powder Metallurgy
- Mga Bahagi ng Shock Absorber Stamping
- Mga Bahagi ng Goma ng Shock Absorber
- Mga Bahaging Plastic ng Shock Absorber
- Shock Absorber Piston Rod
- Shock Absorber Coil Spring
- Sliding DU Bushing
- Mga Pangkabit ng Shock Absorber
- Tubong Bakal
- Kumpletong Shock Absorbers
- Shock Absorber Component Manufacturing at Testing Equipment
- Balita
- I-download
- Magpadala ng Inquiry
- Makipag-ugnayan sa Amin
Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Mga produkto
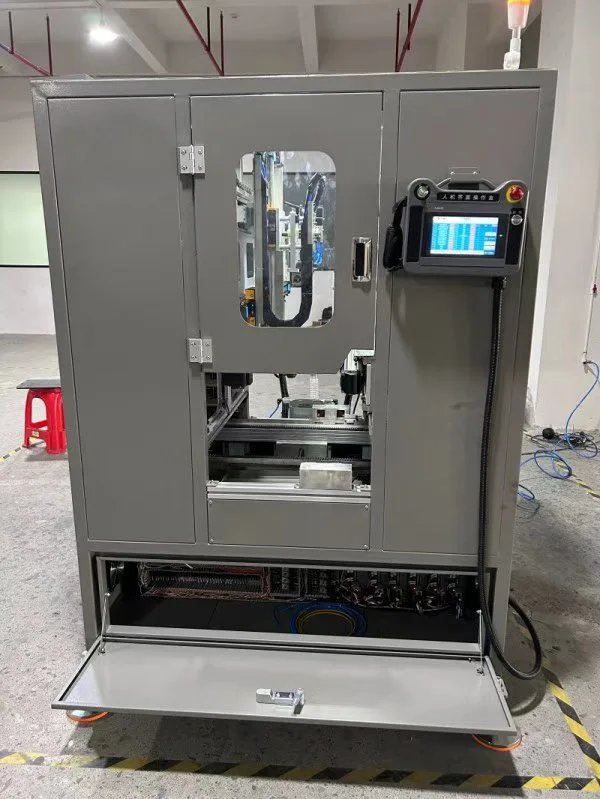
Nagbibigay kami ng mga full-category na bahagi ng shock absorber, kabilang ang mga piston, stamping, rubber seal, piston rod, spring, at self-developed na banding/grooving machine.



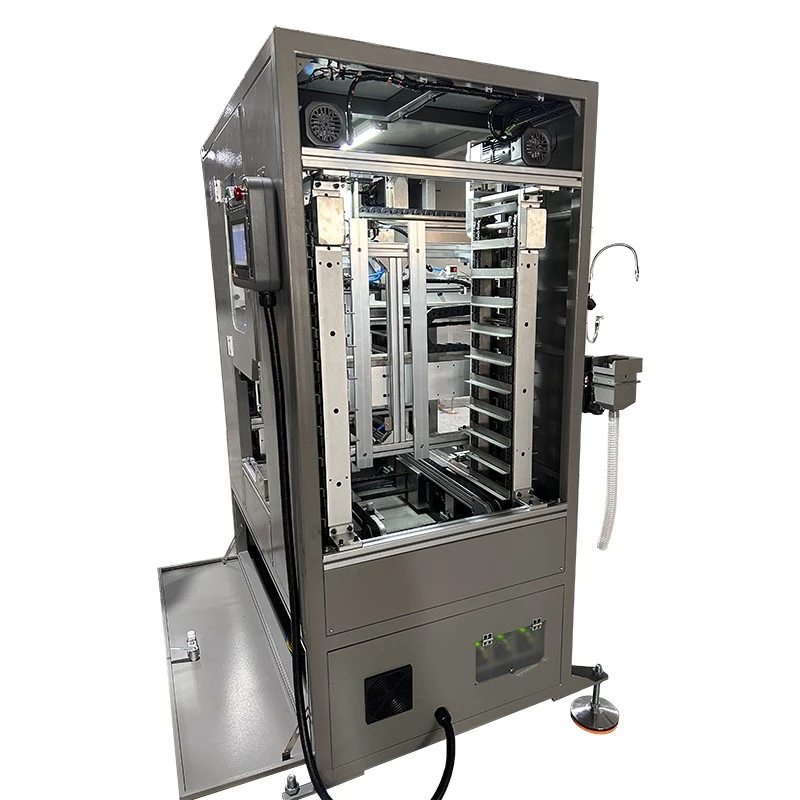
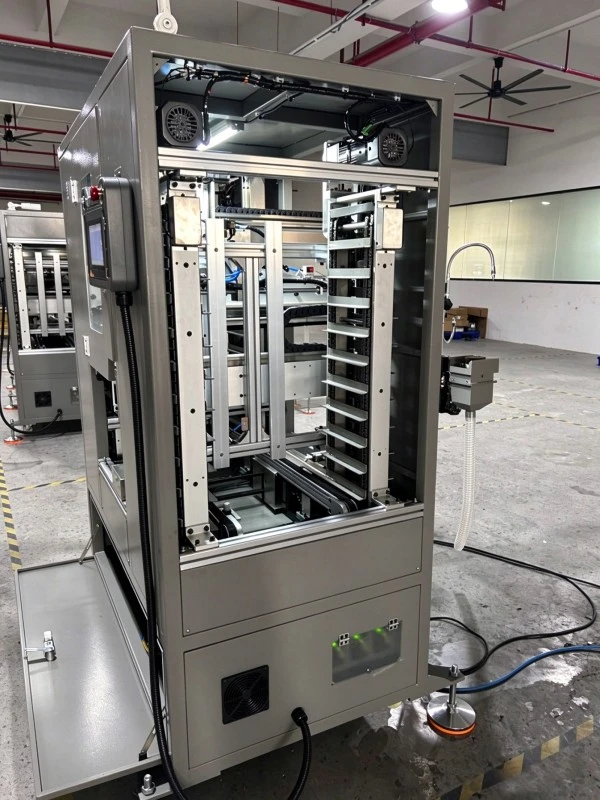
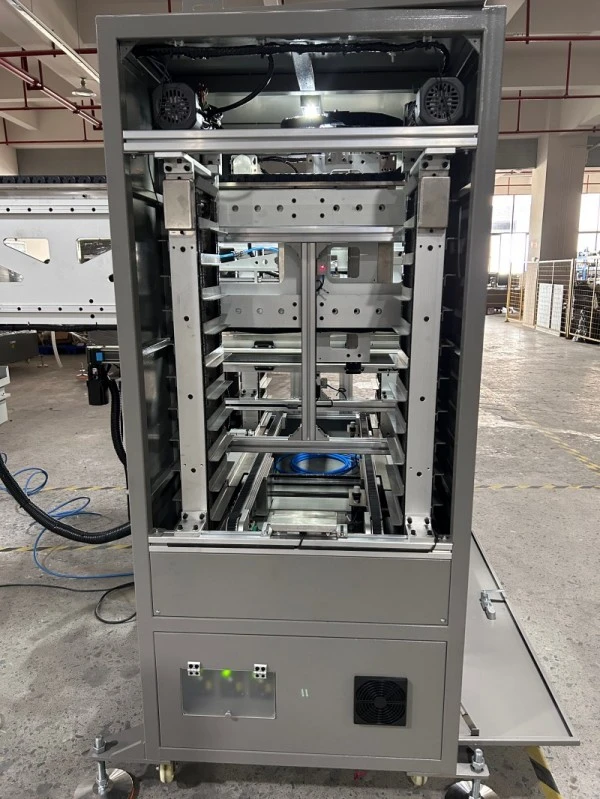
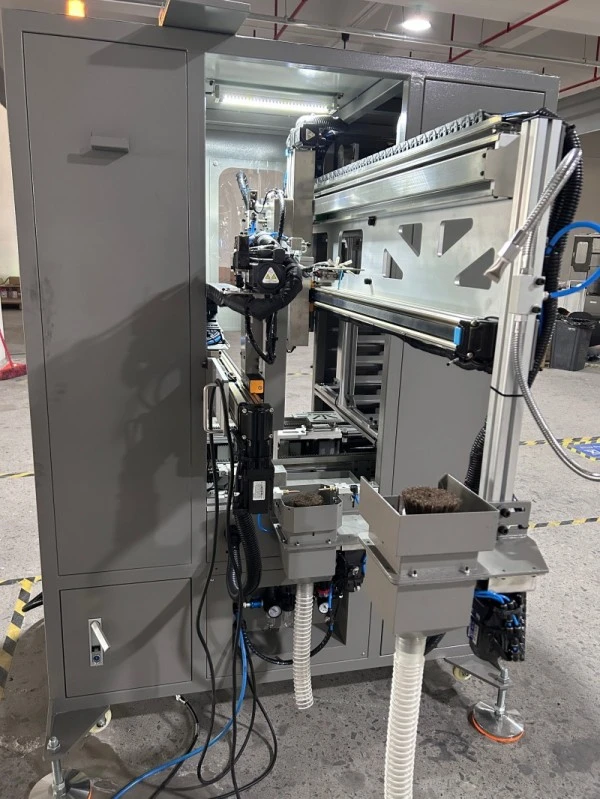
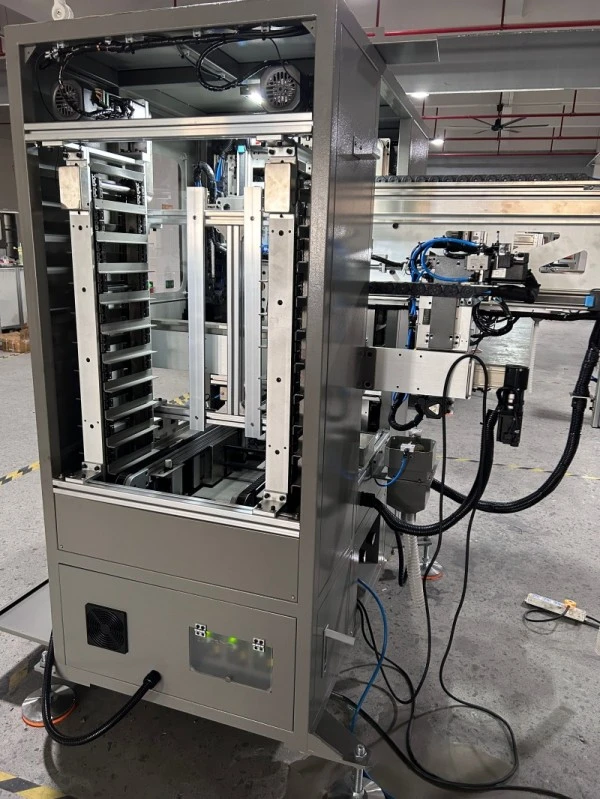
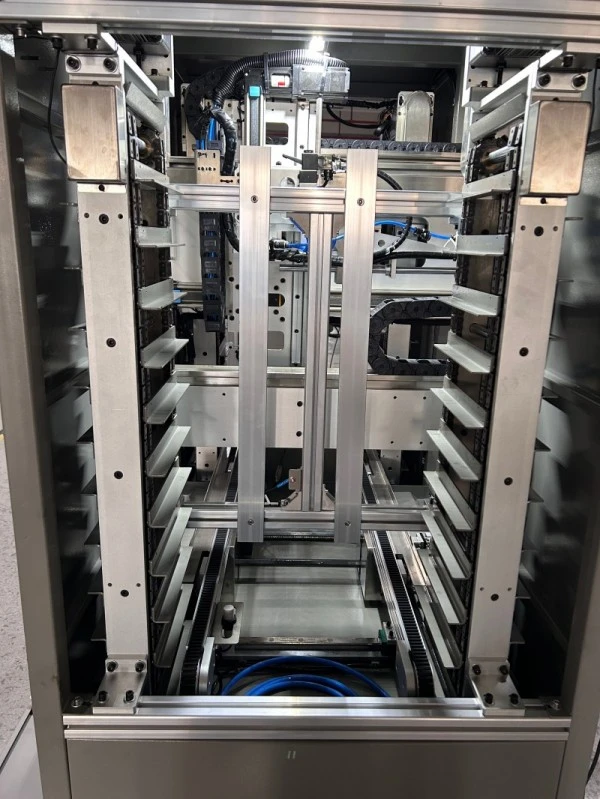
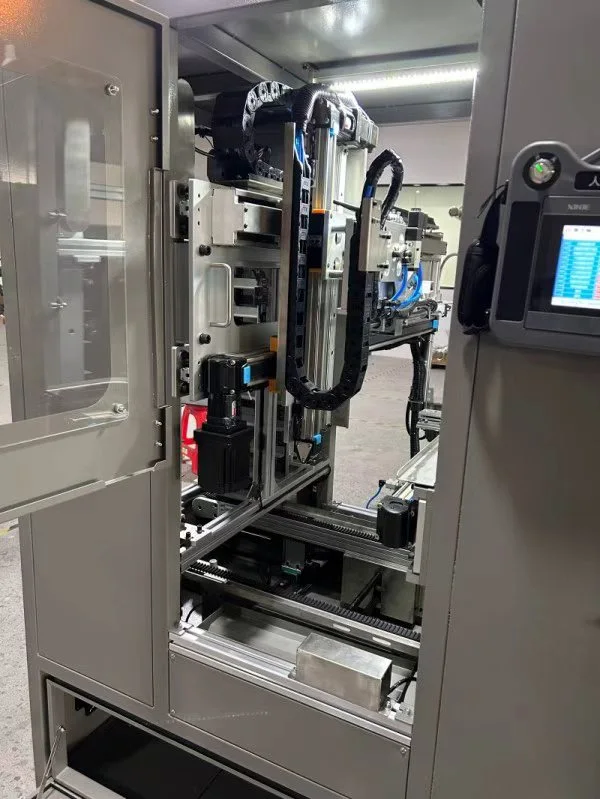
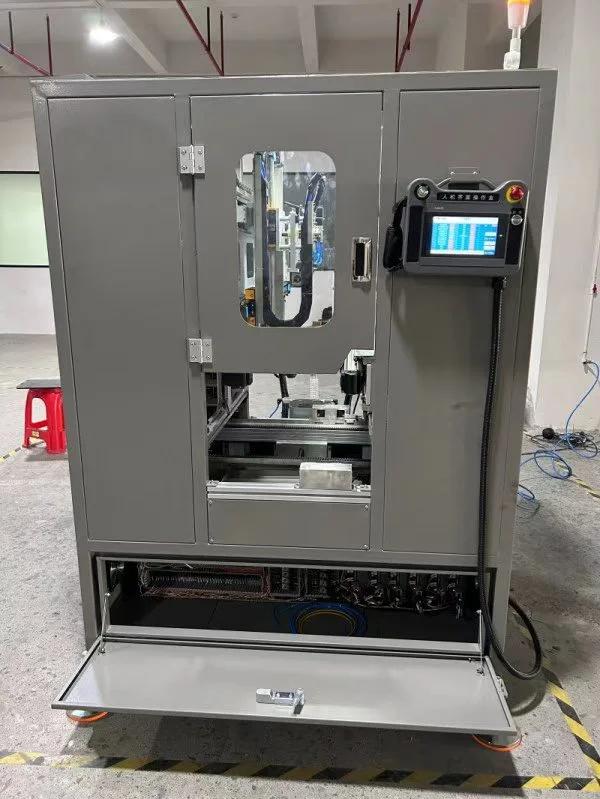
Ganap na Awtomatikong Powder Metallurgy Parts Handling at Palletizing Machine
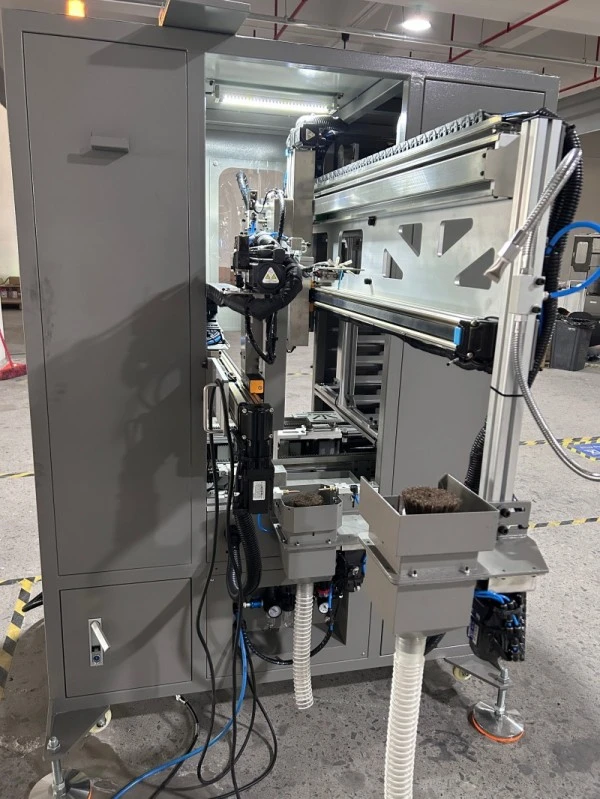
Bumubuo ang XIAYI ng mga awtomatikong solusyon sa paghawak ng post-press para sa paggawa ng bahagi ng powder metallurgy (PM). Dinisenyo upang gumana sa FY series na mechanical powder compacting presses at hydraulic servo presses, ang Ganap na Awtomatikong Powder Metallurgy Parts Handling and Palletizing Machine na ito ay nag-o-automate ng paglipat ng mga marupok na berdeng compact mula sa press die patungo sa mga sintering tray.
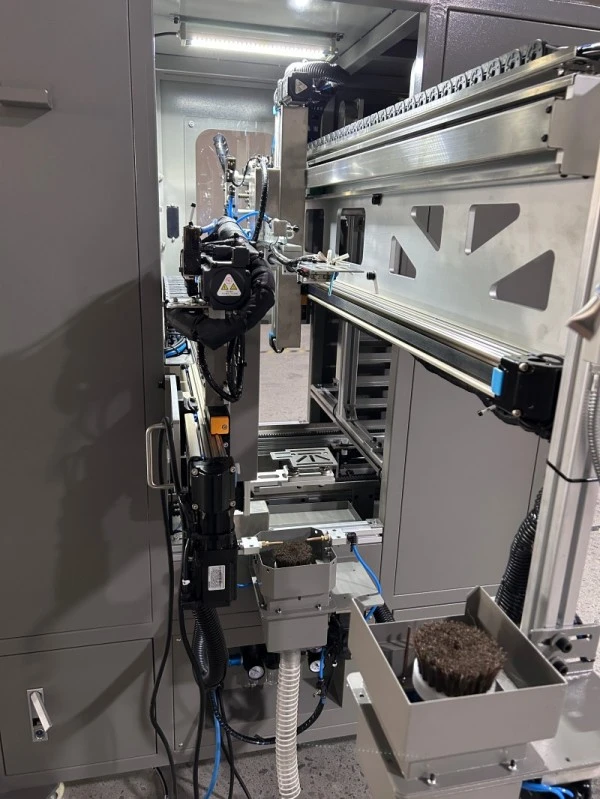
AngGanap na Awtomatikong Powder Metallurgy Parts Handling at Palletizing Machineisinasama ang die-cavity part removal, double-sided powder brushing, 180° workpiece flipping, awtomatikong pag-load ng tray, walang laman na tray na pagpapakain at full-tray buffering. Sa pamamagitan ng pagbabawas ng manu-manong pakikipag-ugnayan sa mga hindi naka-sinter na bahagi, nakakatulong ang system na mabawasan ang pag-chip at pagkasira na nauugnay sa pangangasiwa habang sinusuportahan ang isang mas pare-parehong daloy ng trabaho sa produksyon.
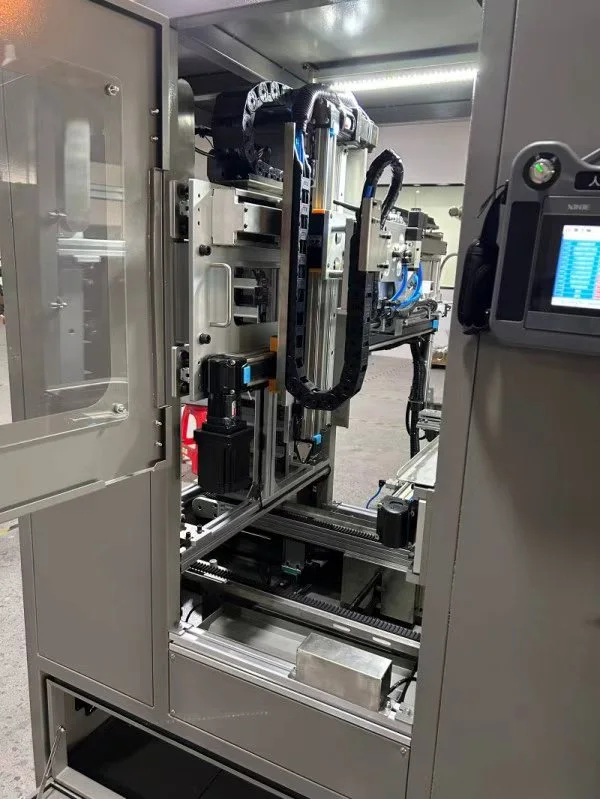
Hinihimok ng multi-axis servo timing-belt modules at kinokontrol sa pamamagitan ng PLC na may touchscreen HMI, sinusuportahan ng workstation ang apat na mapagpapalit na paraan ng gripping: clamping, magnetic gripping, vacuum suction at internal expansion. Maaaring ayusin ng mga operator ang mga parameter ng paggalaw, part spacing at palletizing arrangement sa pamamagitan ng control interface, na ginagawang angkop ang system para sa iba't ibang green compact geometries at mga kinakailangan sa produksyon.
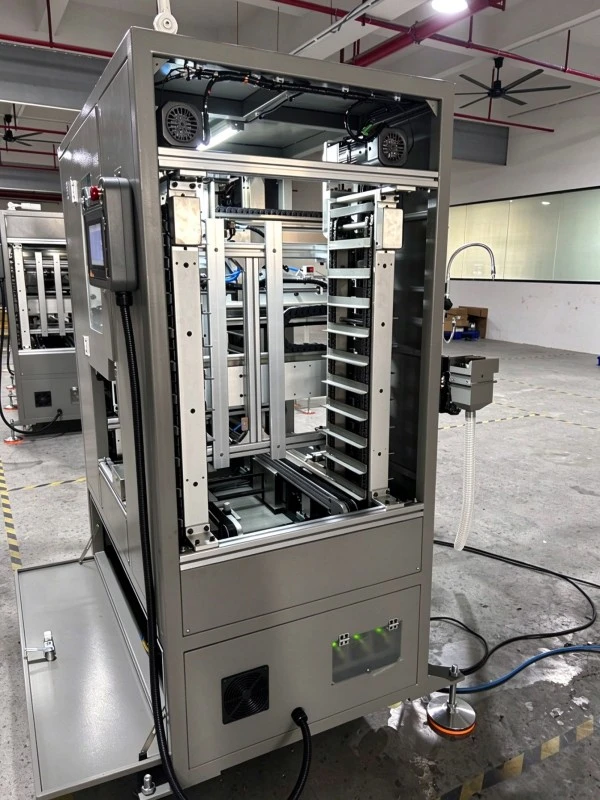
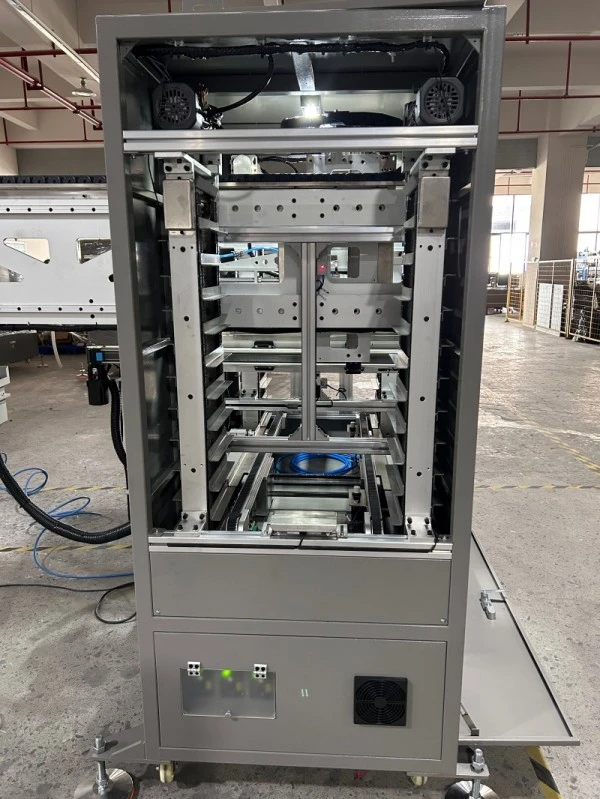
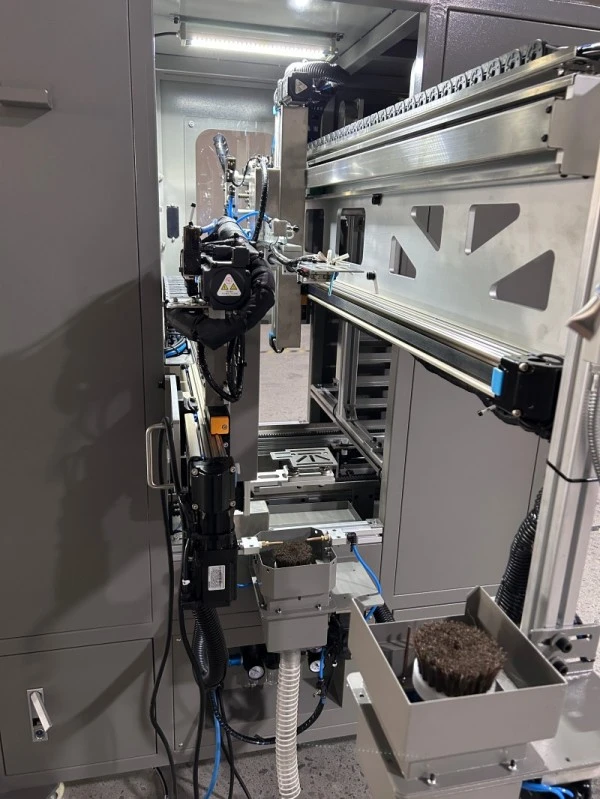
Automated Post-Press Processing
Pag-alis ng Bahagi ng Die-Cavity
Matapos makumpleto ng powder compacting press ang siklo ng pagbuo nito at maipadala ang nauugnay na signal, papasok ang manipulator ng pickup sa lugar ng mamatay, hinawakan ang berdeng compact at binawi mula sa amag.
Binabawasan ng awtomatikong paglilipat na ito ang pangangailangan para sa mga operator na manu-manong kunin ang mga marupok na bahagi mula sa lugar ng pagpindot. Ang workstation ay idinisenyo upang mag-interlock sa press sa pamamagitan ng mga hardwired signal, at ang isang pickup failure ay magti-trigger ng alarm at press-stop na tugon ayon sa ibinigay na configuration ng kagamitan.
Ang paraan ng gripping ay dapat piliin ayon sa hugis, materyal, timbang at kondisyon ng ibabaw ng workpiece upang makatulong na maiwasan ang pagpapapangit o pinsala habang hinahawakan.
Double-Sided Powder Brushing
Maaaring mapanatili ng mga green compact ang loose powder at fine burrs pagkatapos mabuo. Gumagamit ang workstation ng dalawang brushing station para linisin ang ibaba at itaas na ibabaw bago palletize.
Gumagamit ang mga brush assemblies ng fine-filament brush na may adjustable speed range na 0–1,100 rpm. Ang pag-ihip ng hangin at isang dust-collection duct ay tumutulong sa pag-alis ng lumuwag na pulbos mula sa lugar ng trabaho.
Nakakatulong ang prosesong ito na mabawasan ang natitirang pulbos at maliliit na burr bago i-sinter. Ang aktwal na resulta ng paglilinis ay nakasalalay sa geometry ng bahagi, mga setting ng brush at mga katangian ng materyal, kaya dapat suriin ng mga mamimili ang mga sample na kinatawan sa panahon ng pagpapatunay ng proseso.
Workpiece Flipping at Tray Loading
Pagkatapos ng unang operasyon sa pagsipilyo, inililipat ng pickup manipulator ang bahagi sa palletizing manipulator. Pinaikot ng pangalawang manipulator ang workpiece nang 180° para sa paglilinis sa itaas na ibabaw bago ito ilagay sa itinalagang posisyon sa tray.
Kapag napuno na ang isang hilera, umuusad ang tray ayon sa naka-program na spacing ng bahagi. Pagkatapos ay patuloy na inaayos ng makina ang mga natitirang bahagi ayon sa napiling pattern ng palletizing.
Sinusuportahan ng control system ang mga setting ng parameter para sa paggalaw, pag-angat, flip angle, stacking layer at part spacing. Nagbibigay-daan ito sa pagsasaayos sa pamamagitan ng HMI nang hindi gumagawa ng mga mekanikal na pagbabago sa bawat parameter ng pagpoposisyon.
Gripper Options at Part Compatibility
Apat na Paraan ng Paghawak
Ang iba't ibang berdeng mga compact ay nangangailangan ng iba't ibang mga diskarte sa paghawak. Sinusuportahan ng workstation ang apat na mabilisang pagbabago sa gripping na opsyon, na nagpapahintulot sa pag-setup ng handling na mapili ayon sa disenyo ng bahagi.
| Paraan ng Paghawak | Angkop na Mga Katangian ng Bahagi | Mga Pagsasaalang-alang sa Pagpili |
| Clamping gripper | Mga bahagi na may angkop na panlabas na profile at sapat na pagtutol sa puwersa ng pag-clamping | Kumpirmahin ang posisyon ng contact at presyon ng clamping |
| Magnetic gripper | Angkop na mga magnetic na materyales | I-verify ang pagtugon ng materyal at puwersa ng paghawak |
| Vacuum gripper | Maninipis ang pader o marupok na bahagi na angkop para sa vacuum pickup | Kumpirmahin ang magagamit na lugar ng pagsipsip, kondisyon sa ibabaw at sealing |
| Panloob na expansion gripper | Mga bahagi na may angkop na panloob na butas | Kumpirmahin ang mga sukat ng bore at pinapayagang internal contact force |
Ito ay mga alituntunin sa pagpili sa halip na mga pangkalahatang tuntunin. Ang aktuwal na kaangkupan sa paghawak ay dapat ma-verify gamit ang mga workpiece ng customer, lalo na para sa manipis na pader na mga bahagi, hindi regular na hugis at berdeng mga compact na sensitibo sa lokal na presyon.
Sinusuportahang Workpiece Range
Ang karaniwang nakasaad na hanay ng paghawak ay sumasaklaw sa mga workpiece na may diameter na 8–60 mm, taas na 3–35 mm at maximum na indibidwal na timbang na 100 g.
Maaaring ayusin ang taas ng pickup sa loob ng 1,000–1,400 mm mula sa sahig hanggang sa posisyon ng pickup. Nakakatulong ito na matugunan ang mga pagkakaiba sa taas ng pagpindot, configuration ng die-set at lalim ng hukay, napapailalim sa kumpirmasyon ng aktwal na layout ng makina.
Para sa mga bahagi sa labas ng mga nakalistang dimensyon o hanay ng timbang, dapat suriin ng XIAYI ang kinakailangang gripper, hanay ng paglalakbay at kaayusan sa paghawak bago kumpirmahin ang pagiging tugma.
Tray Feeding at Buffering
Awtomatikong Empty-Tray Supply
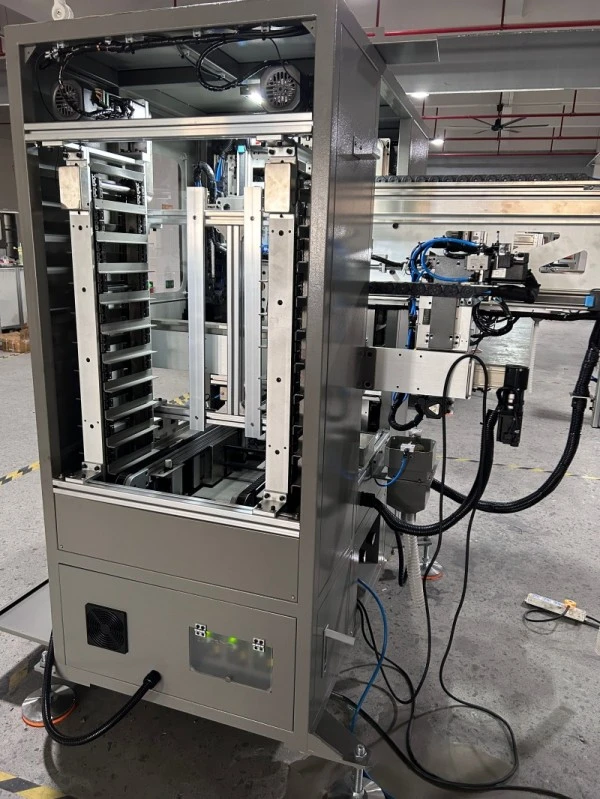
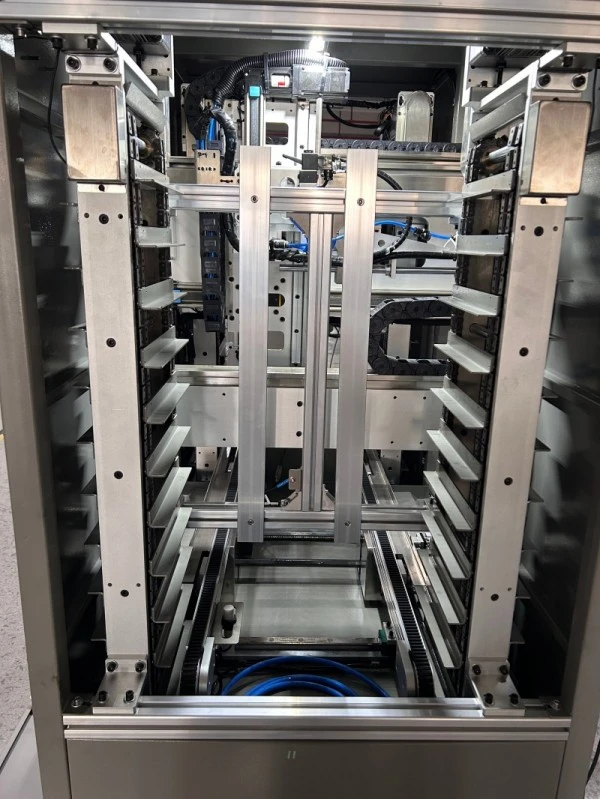
Ang Ganap na Awtomatikong Powder Metallurgy Parts Handling at Palletizing Machine ay may kasamang magazine na walang laman na tray na may nakasaad na kapasidad na hanggang siyam na tray. Kasama sa mga katugmang opsyon sa tray ang mga mesh tray, graphite plate at stainless steel na sintering tray.
Ang tinukoy na hanay ng laki ng tray ay 220–400 mm ang haba at 200–300 mm ang lapad. Ang mga mamimili na gumagamit ng mga kasalukuyang tray ay dapat magbigay ng kanilang mga sukat at isang pisikal na sample para sa mga pagsusuri sa pagiging tugma. Ang ibinigay na mga kinakailangan ay tumutukoy na ang tray-bottom deformation ay hindi dapat lumampas sa 2 mm.
Imbakan ng Full-Tray
Kapag ang isang tray ay ganap na na-load, ang conveying mechanism ay naglilipat nito sa full-tray buffering section at nagdadala ng isang walang laman na tray sa gumaganang posisyon. Ang buffer ay maaaring mag-imbak ng hanggang siyam na buong tray, na may maximum na nakasaad na load na 80 kg.
Kapag umabot na sa kapasidad ang full-tray storage area, isang naririnig at nakikitang alarma ang nag-aalerto sa operator na tanggalin ang mga naka-load na tray. Binabawasan ng kaayusan na ito ang pangangailangan para sa madalas na pagpapalit ng manwal na tray sa panahon ng produksyon, bagama't ang tuluy-tuloy na operasyon ay nakadepende pa rin sa napapanahong pagkolekta at muling pagdadagdag ng tray.
Ilipat sa Proseso ng Sintering
Ang workstation ay idinisenyo upang ikonekta ang post-press handling sa downstream sintering operations. Kapag na-load na, maaaring ilipat ang mga katugmang tray sa isang mesh-belt sintering furnace o isang angkop na istasyon sa ibaba ng agos.
Para sa mga proyektong nangangailangan ng mas pinagsama-samang daloy ng materyal, kasama sa mga opsyonal na configuration ang AGV tray-transfer docking, isang multi-press distribution module at isang interface sa sintering-furnace loading station. Ang mga opsyong ito ay nangangailangan ng layout na tukoy sa proyekto at pagsusuri sa cycle-time.
Servo Motion at Changeover
Mga Naaayos na Parameter ng Paggalaw
Ang pickup at palletizing axes ay gumagamit ng servo-driven na timing-belt modules. Ang mga operator ay maaaring magpasok ng mga distansya ng paggalaw, mga posisyon sa pag-angat, mga flip anggulo, mga palletizing layer at part spacing sa pamamagitan ng touchscreen HMI.
Pinapasimple ng setup na ito na nakabatay sa parameter ang pagsasaayos ng mga pattern ng palletizing kapag nagpapalipat-lipat sa mga katugmang produkto. Ang isang angkop na programa at gripping arrangement ay dapat pa ring ihanda at patunayan para sa bawat bagong uri ng bahagi.
Ang pinakamataas na nakasaad na taas ng stacking ay 60 mm. Ang pinahihintulutang pag-aayos ay nakasalalay sa geometry ng bahagi, layout ng tray at paraan ng paghawak; dapat kumpirmahin ng mga mamimili kung ang nilalayong stacking pattern ay angkop para sa kanilang mga berdeng compact.
Space para sa Die Changes
Ang pickup gripper assembly ay maaaring ilipat pabalik upang magreserba ng humigit-kumulang 800 mm ng espasyo para sa pagsasaayos ng press die at pagpapalit ng amag. Nilalayon ng feature na ito na gawing mas maginhawa ang routine tooling nang hindi kinakailangang alisin ang buong workstation.
Bago i-install, kumpirmahin ang aktwal na maintenance clearance, operator access at machine-door arrangement laban sa kasalukuyang layout ng press.
Sistema ng Kaligtasan at Kontrol
Pindutin ang Interlocking
Ang Ganap na Awtomatikong Powder Metallurgy Parts Handling at Palletizing Machine ay kumokonekta sa press sa pamamagitan ng isang hardwired signal interface gamit ang isang aviation connector. Ang pagkakasunud-sunod ng pagpindot at paghawak ay pinag-uugnay sa pamamagitan ng mga nauugnay na signal ng pagpapatakbo.
Ayon sa ibinigay na configuration, ang isang part-picking failure ay nagti-trigger ng alarma at huminto sa pagpindot. Ang partikular na interlocking logic, restart na mga kondisyon at fault-recovery procedure ay dapat kumpirmahin sa panahon ng commissioning.
Pisikal na Proteksyon
Gumagamit ang makina ng pisikal na barrier na pangkaligtasan at isang transparent na proteksiyon na pinto, na may panloob na LED na ilaw upang mapabuti ang visibility sa panahon ng operasyon. Ang mga tampok na ito ay tumutulong sa paghiwalayin ang operator mula sa gumaganang mekanismo.
Ang pangwakas na pag-install ay dapat na suriin ayon sa naaangkop na mga kinakailangan sa kaligtasan ng makinarya at ang layout ng umiiral na press. Hindi dapat i-bypass ng mga operator ang mga interlock o pumasok sa protektadong operating area habang posible ang mapanganib na paggalaw.
Mga Karaniwang Pang-industriya na Bahagi
Kasama sa nakasaad na configuration ng hardware ang isang XINJE PLC, servo motors at AIRTAC pneumatic component. Pinagsasama ng control system ang awtomatikong sequencing na may touchscreen parameter entry at alarm prompts.
Para sa pagkuha, dapat kumpirmahin ng mga mamimili ang eksaktong mga modelo ng bahagi, mga de-koryenteng guhit, pagkakaroon ng mga ekstrang bahagi at ang mga kinakailangan sa pagpapanatili ng ibinigay na configuration.
Teknikal na Pagtutukoy
| item | Pagtutukoy |
| Diameter ng workpiece | 8–60 mm |
| Taas ng workpiece | 3–35 mm |
| Pinakamataas na timbang ng workpiece | ≤100 g |
| Madaling iakma ang taas ng pickup | 1,000–1,400 mm mula sa sahig |
| Pickup pahalang na paglalakbay | 1,100 mm |
| Pickup patayong paglalakbay | 450 mm |
| Palletizing pahalang na paglalakbay | 850 mm |
| Palletizing patayong paglalakbay | 100 mm |
| Pinakamataas na taas ng stacking | ≤60 mm |
| Mga katugmang sukat ng tray | 220–400 mm × 200–300 mm |
| Kapasidad ng magazine na walang laman na tray | Hanggang 9 na tray |
| Full-tray buffer capacity | Hanggang 9 na tray |
| Pinakamataas na full-tray load | 80 kg |
| Bilis ng brush | 0–1,100 rpm |
| Pinakamataas na nakasaad na cycle rate | 15 cycle/min |
| Power supply | AC 220 V, 50 Hz |
| Kabuuang na-rate na kapangyarihan | 2.5 kW |
| Gumaganang presyon ng hangin | 0.5–0.7 MPa |
| Pangkalahatang sukat (W × L × H) | 1,300 × 1,450 × 1,800 mm |
| Mga pamamaraan ng paghawak | Clamping, magnetic, vacuum at panloob na pagpapalawak |
| Sistema ng kontrol | XINJE PLC + touchscreen HMI |
Tandaan: Ang 15 cycle/min figure ay ang nakasaad na theoretical maximum, hindi isang garantisadong rate ng produksyon. Ang aktwal na output ay depende sa ikot ng pagpindot, mga sukat ng bahagi, paraan ng paghawak, oras ng pagsipilyo at pattern ng palletizing. Ang handling station ay hindi maaaring lumampas sa epektibong output ng konektadong press.
Mga aplikasyon
AngGanap na Awtomatikong Powder Metallurgy Parts Handling at Palletizing Machineay nilayon para sa post-press handling sa powder metallurgy production environment, kabilang ang:
Mga bahagi ng sasakyan at motorsiklo:Mga berdeng compact para sa mga piston ng shock absorber at iba pang angkop na mga bahaging nabuo.
Oil-impregnated bearings at bushings:Iron-based at copper-based na mga blangko sa tindig na nangangailangan ng maingat na paglipat bago sintering.
Mga gear, cam at mga bahagi ng istruktura:Powder metallurgy gears, cams at mga piling bahaging hindi regular ang hugis sa loob ng tinukoy na hanay ng paghawak.
Press-to-sintering na mga linya ng produksyon:Ang mga aplikasyon kung saan ang mga berdeng compact ay kailangang alisin, linisin, ayusin sa mga tray at ilipat sa isang downstream na proseso ng sintering.
Dapat suriin ang pagiging tugma laban sa aktwal na pagguhit ng bahagi, materyal, timbang, mga sukat at kinakailangang oryentasyon ng paghawak. Ang workstation ay idinisenyo para sa FY series mechanical powder compacting presses at hydraulic servo presses, na may retrofit suitability na tinasa batay sa proyekto.
Pamamahala ng Kalidad at Suporta
Ang XIAYI ay nagtatag ng isang sistema ng pamamahala ng kalidad na naaayon sa mga kinakailangan ng IATF 16949:2016. Para sa mga mamimili na nangangailangan ng pormal na dokumentasyon ng kalidad ng supplier, ang mga naaangkop na dokumento ng system at ang saklaw ng mga ito ay maaaring kumpirmahin sa panahon ng pagkuha.
Kinukumpleto ng bawat workstation ang factory no-load at linked-operation testing bago ipadala. Kasama sa ibinigay na dokumentasyon ang manual ng pagpapatakbo, mga de-koryenteng guhit at listahan ng mga ekstrang bahagi.
Nagbibigay din ang XIAYI ng suporta sa pag-install at pag-commissioning, pagsasama ng signal sa press ng customer, at pagsasanay na sumasaklaw sa operasyon ng makina, pagpapalit ng gripper, pag-setup ng parameter at pag-troubleshoot.
Ang nakasaad na panahon ng warranty ay 12 buwan. Available ang remote at on-site na teknikal na suporta sa ilalim ng napagkasunduang mga tuntunin ng serbisyo, kasama ang pangmatagalang orihinal na suplay ng ekstrang bahagi.
Bago mag-order, maaaring magbigay ang mga mamimili ng mga bahaging guhit at ang modelo ng pagpindot upang masuri ng XIAYI ang paraan ng gripping, detalye ng tray, mga kinakailangan sa interface at inaasahang ikot ng produksyon.
Mga Madalas Itanong
Maaari bang i-retrofit ang workstation sa isang umiiral nang powder compacting press?
Oo, maaaring masuri ang mga proyekto ng retrofit. Kailangan ng XIAYI ang modelo ng press, taas ng die-set, taas ng pickup at mga detalye ng magagamit na interface ng signal. Ang ilang mas lumang mga pagpindot ay maaaring mangailangan ng module ng signal-conversion bago posible ang maaasahang pagsasama.
Maaari bang maghatid ang isang workstation ng maraming pagpindot?
Ang karaniwang pagsasaayos ay idinisenyo upang maghatid ng isang pindutin. Ang isang multi-press arrangement ay nangangailangan ng customized distribution module at isang assessment ng cycle times, press spacing, part flow at kinakailangang handling capacity.
Paano ko pipiliin ang paraan ng gripping?
Ang pagpili ay depende sa geometry, materyal at lakas ng workpiece sa berdeng estado nito. Ang clamping, magnetic, vacuum at internal expansion gripping ay may iba't ibang pangangailangan. Ang pagbibigay ng mga bahaging guhit o mga sample ay nagpapahintulot sa gripping solution na masuri bago ang produksyon.
Kailangan ko bang gumamit ng mga graphite tray?
Hindi. Kasama sa mga nakasaad na tugmang opsyon sa tray ang mga mesh tray, graphite plate at stainless steel na tray. Ang tray ay dapat na nasa loob ng tinukoy na sukat ng sukat, at ang pagpapapangit sa ibaba ay hindi dapat lumampas sa 2 mm ayon sa mga ibinigay na kinakailangan. Ang mga umiiral na tray ay dapat suriin kung magkasya at katatagan bago gamitin.
Maaari bang patuloy na maabot ng makina ang 15 cycle bawat minuto?
Labinlimang cycle bawat minuto ang nakasaad na theoretical maximum. Ang matamo na rate ng produksyon ay nakasalalay sa ikot ng pagpindot, mga sukat ng workpiece, oras ng paghawak at paglabas, mga kinakailangan sa pagsipilyo at pattern ng palletizing. Ang huling cycle rate ay dapat kumpirmahin sa pamamagitan ng pagsubok sa mga bahaging kinatawan.
Anong routine maintenance ang kailangan?
Kasama sa regular na pagpapanatili ang pag-alis ng naipon na pulbos mula sa mga brush at working area, pagsuri sa mga pneumatic na koneksyon, pagpapadulas ng mga servo module ayon sa iskedyul ng pagpapanatili, at pag-inspeksyon sa mga gripper para sa pagsusuot. Ang inirerekomendang mga agwat ng pagpapanatili ay dapat na kumpirmahin sa manwal ng makina.
Humiling ng Solusyon sa Pangangasiwa
Kung ikaw ay nagpaplano ng isang bagong powder metallurgy production line o nag-a-upgrade ng isang umiiral nang press, maaaring masuri ng XIAYI ang mga kinakailangan sa paghawak batay sa impormasyon ng iyong bahagi at kagamitan.
Upang suportahan ang isang praktikal na panukala, ibigay ang pagguhit ng workpiece, materyal, mga sukat, timbang, kasalukuyang modelo ng pagpindot, oras ng pag-ikot ng pagpindot, mga sukat ng tray at target na dami ng produksyon. Nakakatulong ang impormasyong ito na matukoy kung ang karaniwang configuration ay angkop o kung kinakailangan ang customized gripping, tray handling o multi-press integration.
Kaugnay na Kategorya
- Mga Bahagi ng Powder Metallurgy
- Mga Bahagi ng Shock Absorber Stamping
- Mga Bahagi ng Goma ng Shock Absorber
- Mga Bahaging Plastic ng Shock Absorber
- Shock Absorber Piston Rod
- Shock Absorber Coil Spring
- Sliding DU Bushing
- Mga Pangkabit ng Shock Absorber
- Tubong Bakal
- Kumpletong Shock Absorbers
- Shock Absorber Component Manufacturing at Testing Equipment
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
No.209 Lane 520 Tongning Rd,Qianjiang Street,Jiangbei District, Ningbo City, Zhejiang Province, China
-
Tel
-
Email
Kumuha ng Pinasadyang Quote para sa Iyong Mga Bahagi ng Shock Absorber
Bakit Pinipili ng Mga Pandaigdigang Mamimili ang Ningbo Xiayi:
✓ IATF 16949 Certified — Ang rate ng depekto ay mahigpit na kinokontrol sa ibaba 0.1%.
✓ Full-Category Supply — Mga piston, rod, spring, stamping at rubber parts.
✓ Suporta sa R&D — Mga custom na powder metallurgy formula at 7-10 araw na mabilis na prototyping.
✓ Proven Capacity — 50 milyong core piston na ginawa taun-taon para sa mga pandaigdigang OEM.
Handa nang magsimula? Kumpletuhin ang form sa ibaba at tutugon ang aming engineering team sa loob ng 24 na oras na may custom na rekomendasyon.
Kaugnay na Mga Produkto



Mga Rekomendasyon sa Balita